


-

Самовивіз із наших магазинів у Харкові, Броварах або Дніпрі
-

Службами кур'єрської доставки: «Делівері», «САТ», «Інтайм», «Нова Пошта»
-

Поштові термінали самообслуговування від «ПриватБанк»
-

Готівкою при купівлі в магазині. Надаються документи на партію товару.
-

Оплата продукції за реквізитами в банках: «ПриватБанк», «Аваль», «UniCredit».
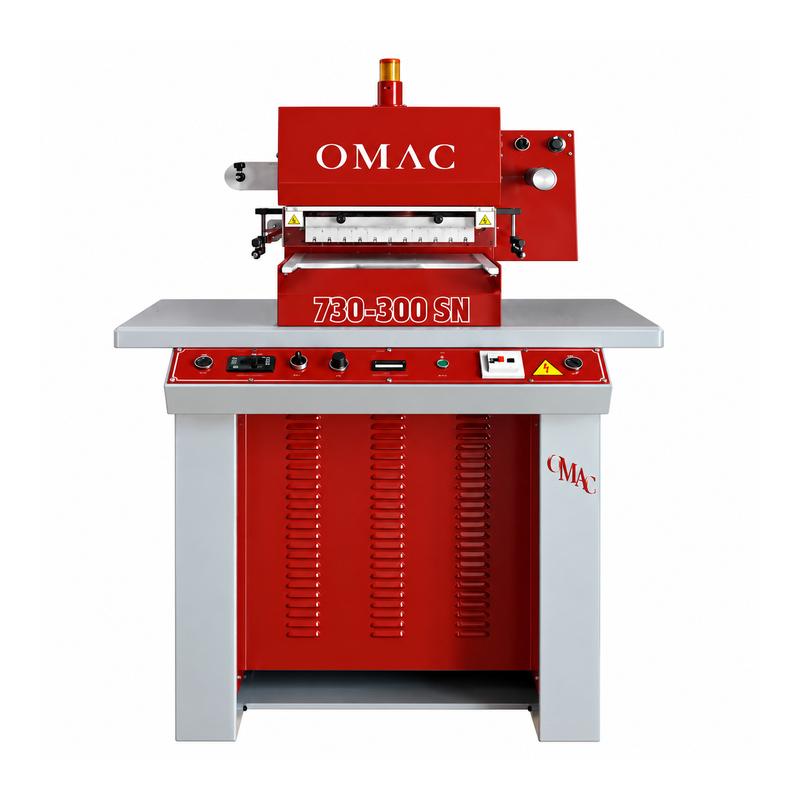
Гідравлічний прес для гарячого тиснення шкіри OMAC 730-300 / 731-300
- Країна виробництва
- Італія
- Бренд
- Omac
- Модель
- Omac 730-300 / 731-300
- Опис товару
- Задати питання
Гідравлічні преси OMAC 730-300 та 731-300 для гарячого тиснення
OMAC 730-300 та 731-300 - гідравлічні машини для гарячого тиснення на шкірі й екошкірі. Обладнання призначене для нанесення відбитків кліше на деталі гаманців, сумок, взуття та інших шкіргалантерейних виробів. Також застосовується для обробки декоративних елементів автомобільних салонів і предметів оснащення човнів.
Можливості обладнання
Нагрівальний блок і гідравлічний притиск забезпечують виконання операції тиснення. Температура регулюється до 150 °C, а тривалість притискання - від 0 до 10 секунд. Ці налаштування дозволяють підбирати режим під матеріал і потрібний результат.
- Гаряче тиснення на шкірі та екошкірі.
- Робота зі змінними кліше завтовшки від 7 мм.
- Розмір тримача кліше - 60 × 280 мм.
- Зусилля притискання - близько 4 т.
- Висувний алюмінієвий стіл для розміщення заготовок.
- Контроль положення робочого стола кінцевим мікровимикачем.
Відмінності моделей і виконань
OMAC 730-300 має робочу зону 340 × 210 мм. У моделі OMAC 731-300 робоча зона збільшена до 340 × 310 мм. Розмір робочої зони слід враховувати під час вибору обладнання під габарити деталей.
Базові моделі оснащені столом із ручним висуванням. Версії 730-300 SN та 731-300 SN мають пневматичне висування стола, моторизований тримач стрічки, таймер і лічильник виробів. Система освітлення пропонується як додаткова опція.
Технічні характеристики серії
| Параметр | Значення |
|---|---|
| Температура нагрівання | Регулювання до 150 °C |
| Час тиснення | 0-10 с |
| Розмір тримача кліше | 60 × 280 мм |
| Мінімальна товщина кліше | 7 мм |
| Габарити за каталогом | 900 × 620 × 1320 мм |
| Маса за каталогом | 218 кг |
| Потужність | 1,5 кВт |
| Варіанти трифазного живлення за каталогом | 220 / 380 / 440 В |
Вибір обладнання для виробництва
Під час вибору порівняйте розміри заготовок із робочою зоною машини, перевірте відповідність кліше та визначте потрібний спосіб висування стола. Перед замовленням узгодьте виконання, комплектацію й напругу живлення конкретного обладнання. Температуру та час тиснення підбирайте з урахуванням матеріалу й технології обробки.